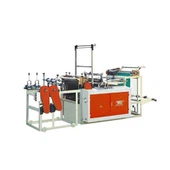
Οι διαδικτυακές αγορές ανθούν. Αυτό έχει κάνει τεράστια διαφορά στη βιομηχανία συσκευασίας. Υπάρχει τεράστια ζήτηση για ελαφριά, στιβαρά, φθηνά υλικά αποστολής. Οι ταχυδρομικές συσκευές πολυαιθυλενίου είναι η πρώτη επιλογή για μη σπασμένα αντικείμενα. Αντικαθιστούν πολλά από τα χαρτόκουτα που χρησιμοποιούνται στην καθημερινή μεταφορά. Πίσω από αυτά τα συνηθισμένα email κρύβεται μια πολύπλοκη διαδικασία. Χρησιμοποιεί ειδικά μηχανήματα που λειτουργούν ανεξάρτητα. Για να κατανοήσετε πώς οι πολυεστερικοί κόφτες μετατρέπουν το ακατέργαστο πλαστικό σε έτοιμες σακούλες, πρέπει να κατανοήσετε πώς συνεργάζονται μηχανικά, θερμικά και ψηφιακά συστήματα. Αυτά τα συστήματα επιτρέπουν την ταχεία και αδιάλειπτη παραγωγή. Αυτός ο οδηγός εστιάζει σε βασικά βήματα, ποιοτικούς ελέγχους και βασικούς παράγοντες που επηρεάζουν την αποτελεσματικότητα. Βοηθά τους εργαζόμενους και τους αγοραστές της βιομηχανίας να κατανοήσουν τη διαδικασία παραγωγής. Για τους κατασκευαστές που αξιολογούν εξοπλισμό, η επιλογή αμηχανή κατασκευής πολυ ταχυδρομείωνκαθορίζει άμεσα την ταχύτητα παραγωγής, την απόδοση υλικού και τη συνολική απόδοση της γραμμής.
Ενσωμάτωση Επεξεργασίας Πρώτων Υλών και Διέλασης Ταινιών
Ορισμένες εταιρείες εξαγοράζουν-τα-ρολά μεμβράνης ραφιού. Αλλά πολλά προηγμένα εργοστάσια φτιάχνουν τις δικές τους μεμβράνες πριν φτιάξουν σακούλες. Αυτό εξοικονομεί το κόστος επεξεργασίας του υλικού διατηρώντας παράλληλα ένα πιο ομοιόμορφο πάχος. Η διαδικασία ξεκινά με πλαστικά σωματίδια. Αυτά είναι συνήθως πολυαιθυλένιο χαμηλής-πυκνότητας ή LDPE. Μπήκαν σε ένα μηχάνημα που ονομάζεται εξωθητής. Το μηχάνημα χρησιμοποιεί θερμότητα και μια περιστρεφόμενη βίδα για να λιώσει το πλαστικό. Στη συνέχεια σπρώχνει το λιωμένο πλαστικό μέσα από ένα κυκλικό καλούπι για να δημιουργήσει έναν συνεχή σωλήνα μεμβράνης.
Στη συνέχεια, ο σωλήνας ψύχεται με δακτύλιο αέρα. Στη συνέχεια, ο κύλινδρος το ισιώνει σε σχήμα επίπεδου σωλήνα. Το θέμα είναι να διατηρείται το ίδιο πάχος. Εάν αλλάξει περισσότερο από 2%, μπορεί να προκαλέσει προβλήματα ή να δημιουργήσει απορρίμματα κατά το σφράγισμα των σακουλών. Πολλά σύγχροναμηχανή κατασκευής πολυ ταχυδρομείωνΤα μοντέλα διαθέτουν αισθητήρες που μπορούν να ανιχνεύσουν το πάχος του φιλμ κατά την κατασκευή του. Αυτοί οι αισθητήρες δίνουν άμεση ανατροφοδότηση στο σύστημα ελέγχου του μηχανήματος. Έρευνες έχουν δείξει ότι η διατήρηση του πάχους κάτω του 1,5% μπορεί να μειώσει τις αστοχίες στεγανοποίησης κατά 40%. Αυτό αυξάνει τόσο την παραγωγή όσο και την ικανοποίηση των πελατών. Εάν χρησιμοποιείτε προ-μεμβράνη, το μηχάνημα έχει ρολά και οδηγούς για να διατηρείται το υλικό ίσιο και λείο. Αυτό σταματά τις ρυτίδες ή τις εξαρθρώσεις πριν ξεκινήσει η σακούλα.
Εκτύπωση και Επεξεργασία Επιφανειών
Πολλοί ταχυδρομικοί πολυάριθμοι χρειάζονται μάρκες, διευθύνσεις, γραμμωτούς κώδικες ή άλλες ετικέτες. Αλλά το πολυαιθυλένιο είναι η σκληρή επιφάνεια του μελανιού. Έτσι το μηχάνημα χρησιμοποιεί κορώνα. Αυτή η διαδικασία χρησιμοποιεί-ηλεκτρικούς σπινθήρες υψηλής συχνότητας σε λεπτές μεμβράνες. Αλλάζει την επιφάνεια, ώστε το μελάνι να μπορεί να κολλήσει πάνω της. Το μη επεξεργασμένο φιλμ είναι λιγότερο από 30 dynes. Η καλή εκτύπωση απαιτεί 38 έως 42 dynes.
Μετά την επεξεργασία, οι φλεξογραφικοί εκτυπωτές θα πρέπει να χρησιμοποιούν νερό ή μελάνια UV. Η ταχύτητα ταιριάζει με την κινούμενη ταινία. Η εγγραφή εκτύπωσης διατηρεί σερβο-κύλινδρους και οπτικούς αισθητήρες. Αυτά εντοπίζουν δείκτες και κάνουν αμέσως μικρές αλλαγές. Ένα από τα πλεονεκτήματα ενός ενσωματωμένου μηχανήματος είναι η δυνατότητα εκτύπωσης και κατασκευής τσαντών ταυτόχρονα. Αυτό εξοικονομεί τόσο εργαζομένους όσο και χώρο, μειώνοντας τις ζημιές κατά την αφαίρεση. Σύμφωνα με τα δεδομένα του κλάδου, καταγράφηκε ποσοστό επιτυχίας 98,5% πρώτης-πρώτης επιτυχίας για την αρχική δοκιμή, η οποία εκτυπώθηκε στο διαδίκτυο και εκτός σύνδεσης σε κρουαζιερόπλοια. Η επεξεργασία εκτός σύνδεσης ήταν μόνο 94-96%. Αυτό οφείλεται στο γεγονός ότι οι ενσωματωμένες μηχανές έχουν λιγότερα προβλήματα στατικής και τάσης. Το στέγνωμα των τούνελ μεταξύ της μονάδας εκτύπωσης και της μονάδας επεξεργασίας κορώνας μετά την εκτύπωση{15}μετά την εκτύπωση διασφαλίζει ότι το μελάνι και το βερνίκι στεγνώνουν και κολλάνε καλά πριν σφραγιστεί η μεμβράνη. Επιλέγοντας έναμηχανή κατασκευής πολυ ταχυδρομείωνμε ενσωματωμένη δυνατότητα ενσωματωμένης εκτύπωσης είναι ένας από τους πιο αποτελεσματικούς τρόπους μείωσης των βημάτων χειρισμού και βελτίωσης της συνολικής-απόδοσης πρώτου πάσου.
Σφράγιση, Διάτρηση, Σχηματισμός χειλιών
Ένα πολυ ταχυδρομείο έχει αυτοκόλλητες-ταινίες. Καλύψτε με μια επένδυση απελευθέρωσης πριν τη χρήση. Η αυτόματη δημιουργία αυτής της δυνατότητας απαιτεί συνδυασμό πολλών βημάτων. Αρχικά, κόψτε έναν επίπεδο σωλήνα κατά μήκος της μίας άκρης για να δημιουργήσετε ένα ανοιχτό φύλλο. Ή, ανάλογα με το σχέδιο της τσάντας, διατηρήστε τη σωληνωτό. Τα χείλη είναι το πτερύγιο που συγκρατεί την κόλλα στη θέση της. Κατασκευάζεται με πτυσσόμενη ράγα οδηγού ή με προσθήκη άλλης μεμβράνης.
Η θερμοτηκτική κόλλα εφαρμόζεται με ελεγχόμενο τρόπο με σχισμές ή με τροχούς. Η θερμοκρασία, το πάχος και η δοσολογία της κόλλας πρέπει να ελέγχονται. Εάν υπάρχει πολύ λίγη κόλλα, η τσιμούχα θα σπάσει κατά τη μεταφορά. Αν είναι πολύ, διαρρέει και δημιουργεί απόβλητα. Εν τω μεταξύ, προσθέστε την επένδυση απελευθέρωσης στην αυτοκόλλητη ταινία. Το κάτω στεγανοποιητικό και τα πλαϊνά στεγανοποιητικά είναι κατασκευασμένα από θερμαινόμενες ράβδους στεγανοποίησης ή στεγανοποιήσεις. Ο χρόνος, η θερμοκρασία και η πίεση πρέπει να αντιστοιχούν στον τύπο και την ταχύτητα του φιλμ. Χρησιμοποιήστε ένα περιστροφικό μαχαίρι ή εγκοπές λέιζερ για να προσθέσετε διατρήσεις που ανοίγουν εύκολα. Μελέτες έχουν δείξει ότι η σερβοελεγχόμενη στεγανοποίηση παραμένει ισχυρή σε ταχύτητες από 50 έως 200 μέτρα ανά λεπτό. Ωστόσο, λόγω σφαλμάτων χρονισμού, η αντοχή στεγανοποίησης του συστήματος μηχανικής σύνδεσης θα μειωθεί κατά περισσότερο από 120 μέτρα ανά λεπτό. Σύγχρονοςμηχανή κατασκευής πολυ ταχυδρομείωντα σχέδια βασίζονται όλο και περισσότερο σε σερβο{0}}συστήματα στεγανοποίησης για να διατηρούν σταθερή ακεραιότητα σφράγισης σε υψηλότερες ταχύτητες παραγωγής.
Αυτόματη κοπή, στοίβαξη και μέτρηση
Μετά τη σφράγιση και τη διάτρηση, οι συνεχείς ιστοί πρέπει να κοπούν σε μεμονωμένες σακούλες. Ένα περιστροφικό σύστημα κοπής ή μαχαιριών κόβει κάθε μήνυμα σε καθορισμένα μήκη. Οι φωτοηλεκτρικοί αισθητήρες χρησιμοποιούν τυπωμένα σημάδια ή διατρήσεις για να ελέγξουν τις θέσεις κοπής. Η ακρίβεια κοπής των εμπορικών μηχανών είναι γενικά εντός ±1mm.
Ο τελειωμένος ταχυδρόμος πηγαίνει στο σταθμό στοίβαξης. Εκεί μετρήθηκαν, δέθηκαν και συσκευάστηκαν. Τα συστήματα αυτόματης καταμέτρησης χρησιμοποιούν οπτικούς αισθητήρες ή ελέγχους βάρους για να διασφαλίσουν ότι οι δέσμες είναι σωστές. Τα προηγμένα μηχανήματα διαθέτουν αυτόματα συστήματα παραλαβής-και τοποθέτησης. Αυτά στοιβάζονται σε χαρτόκουτα ή σε συρρικνωμένα πακέτα συσκευασίας χωρίς εργάτες. Αυτό λύνει μια από τις πιο απαιτητικές εργασίες στην παραγωγή αλληλογραφίας. Η χειροκίνητη καταμέτρηση και η συσκευασία συνήθως αντιπροσωπεύουν το 20-30% όλων των άμεσων ωρών εργασίας. Τώρα το αυτοματοποιημένο σύστημα στοίβαξης συμβαδίζει με το μηχάνημα. Μείωσαν επίσης το σφάλμα καταμέτρησης κάτω από 0,1%.
Συστήματα Διασφάλισης Ποιότητας και Παρακολούθησης Διαδικασιών
Η ταχεία παραγωγή μπορεί να είναι προβληματική εάν δεν εντοπιστούν ελαττώματα. Τα σύγχρονα πολυμηχανήματα αλληλογραφίας έχουν πολλούς ενσωματωμένους ελέγχους. Οπτικό σύστημα για παρακολούθηση της ποιότητας εκτύπωσης, κάλυψης με κόλλα, σφράγισης και μεγέθους χαρτοσακούλας σε πραγματικό χρόνο. Θα επισημάνουν αμέσως ή θα απορρίψουν κατώτερα προϊόντα. Οι κυψέλες φορτίου ελέγχουν την πίεση των στεγανοποιήσεων. Τα θερμοστοιχεία ελέγχουν τη θερμοκρασία. Το ταχύμετρο ελέγχει ότι όλα τα κινούμενα μέρη λειτουργούν με την ίδια ταχύτητα.
Τα δεδομένα από αυτούς τους αισθητήρες εισέρχονται στο κεντρικό σύστημα. Το σύστημα παρακολουθεί την απόδοση του μηχανήματος, τη χρήση υλικών και τα ποσοστά ελαττωμάτων. Η προγνωστική συντήρηση χρησιμοποιεί τα δεδομένα του κινητήρα, τους κραδασμούς και την απόδοση του θερμαντήρα για την πρόβλεψη βλαβών πριν κλείσει το μηχάνημα. Το πρότυπο 21360 του Διεθνούς Οργανισμού Τυποποίησης (ISO) προβλέπει ότι αυτή η παρακολούθηση είναι πλέον υποχρεωτική για ανταγωνιστικές εταιρείες συσκευασίας. Δεν είναι πλέον επιπλέον. Αυτό είναι θεμελιώδες. Οι εγκαταστάσεις που χρησιμοποιούν όλη την-ψηφιακή παρακολούθηση σημειώνουν αύξηση 15 έως 25 τοις εκατό στην απόδοση του μηχανήματος το πρώτο έτος. Αυτό οφείλεται κυρίως στο ότι υπάρχουν λιγότεροι μικροί ιστότοποι και τα προβλήματα εντοπίζονται πιο γρήγορα.
Θέματα αειφορίας στην αυτοματοποιημένη παραγωγή
Το περιβάλλον είναι πλέον ένας σημαντικός παράγοντας για την επιλογή και τη λειτουργία μηχανών. Τα αυτοματοποιημένα συστήματα βοηθούν τον πλανήτη με ακριβείς τρόπους. Πιο σφιχτός έλεγχος μετρητή χρησιμοποιεί λιγότερο πλαστικό. Η ακριβής εφαρμογή κόλλας χρησιμοποιεί λιγότερα χημικά. Στεγνώνει και σφραγίζει καλά, κάνοντας κάθε σακούλα να καταναλώνει λιγότερη ενέργεια. Πολλά από τα νέα μηχανήματα μπορούν να χρησιμοποιούν ανακυκλωμένο πλαστικό και βιοδιασπώμενα υλικά. Αλλά αυτά τα υλικά συχνά απαιτούν διαφορετικές ρυθμίσεις επειδή λιώνουν και αντιδρούν με διαφορετικούς τρόπους.
Είναι επίσης σημαντικό να μειωθούν τα απόβλητα κατά την εκκίνηση, την εναλλαγή και το χρόνο λειτουργίας. Η αυτόματη ανίχνευση ματίσματος, η αλλαγή ρολού και η αποθήκευση συνταγών συμβάλλουν στη μείωση των απορριμμάτων κατά την αντικατάσταση. Οι βιομηχανικές μελέτες έχουν δείξει ότι η βελτιστοποιημένη αυτοματοποιημένη παραγωγή αλληλογραφίας παράγει 30-40% λιγότερα απόβλητα από τις ημι-χειροκίνητες μεθόδους με την ίδια απόδοση. Αυτό είναι ένα σημαντικό πρόβλημα για τις εγκαταστάσεις που επιθυμούν να λάβουν πιστοποίηση μηδενικών αποβλήτων ή πρέπει να συμμορφωθούν με τους νέους κανόνες για την ευθύνη του παραγωγού.
Σύναψη
Η αυτοματοποιημένη κατασκευή πολυμερών αλληλογραφίας συνδυάζει την επιστήμη των πολυμερών, τα μηχανήματα ακριβείας, τη θερμική μηχανική και τον ψηφιακό έλεγχο. Κάθε βήμα -- από την εξώθηση και την επιφανειακή επεξεργασία έως την εκτύπωση, τη σφράγιση, την κοπή και τη δοκιμή -- πρέπει να συγχρονίζεται στενά. Αυτό εξασφαλίζει σταθερή ποιότητα σε εμπορικά λογικές τιμές. Αυτά τα μηχανήματα θα γίνουν πιο εξελιγμένα καθώς οι ηλεκτρονικές αγορές εξελίσσονται και οι περιβαλλοντικοί κανονισμοί γίνονται πιο αυστηροί. Όταν οι αγοραστές φαίνονται χωρητικότητα, δεν πρέπει να ελέγχουν μόνο την βαθμολογία ταχύτητας. Πρέπει επίσης να εξετάσουν τον ποιοτικό έλεγχο, πόσο εύκολο είναι να αλλάξει, τι μπορεί να χειριστεί το μηχάνημα και συστήματα δεδομένων. Αυτοί οι παράγοντες καθορίζουν την απόδοση του μηχανήματος και την ανταγωνιστικότητα του μηχανήματος με την πάροδο του χρόνου. Είτε πρόκειται για αναβάθμιση υπάρχουσας γραμμής είτε για επένδυση σε νέα χωρητικότητα, επιλέγοντας τη σωστήμηχανή κατασκευής πολυ ταχυδρομείωναπαιτεί εξισορρόπηση ταχύτητας, ευελιξία υλικού και ενσωματωμένες-λειτουργίες διασφάλισης ποιότητας για να ταιριάζει τόσο με τα τρέχοντα προφίλ παραγγελιών όσο και με τις μελλοντικές προσδοκίες ανάπτυξης.
Αναφορές
Εταιρεία Μηχανικών Πλαστικών (2023).Έλεγχος μετρητή και ακεραιότητα σφράγισης στην εξώθηση φυσητού φιλμ. Πρακτικά Ετήσιου Τεχνικού Συνεδρίου SPE.
Flexible Packaging Association (2022). * Αναφορά κατάστασης στο soft the Flexible Packaging Industry Report*. Διεύθυνση Έρευνας Αγοράς FPA.
Journal of Journal of Applied Polymer Science (2023). Απόδοση μηχανικής σφράγισης 'Servo εναντίον' στη μετατροπή σάκων πολυαιθυλενίου υψηλής-ταχύτητας. Τόμος. 140, Τεύχος 12.
Packaging Machinery Manufacturers Institute (2023).Τάσεις αυτοματισμού στη μετατροπή ευέλικτων συσκευασιών. PMMI Business Intelligence.
Διεθνής Οργανισμός Τυποποίησης (2022). # 21360; Smart Manufacturing – Reference Architecture*. ISO/TC 184.
::Ίδρυμα Ellen MacArthur (2023).Ευέλικτη μείωση των απορριμμάτων συσκευασίας μέσω της Βελτιστοποίησης Διαδικασιών. Σειρά Έρευνας Κυκλικής Οικονομίας.