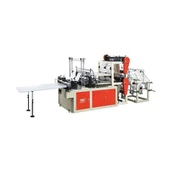
Οι αποφάσεις συντήρησης της γραμμής παραγωγής πακέτων συχνά λαμβάνονται υπό πίεση. Τα SEAL άρχισαν να αποτυγχάνουν κατά τη νυχτερινή βάρδια. Ο κάδος γέμισε πριν τον δει κανείς. Η παραγγελία 50.000 τεμαχίων ενός πελάτη καθυστερεί κατά μία ημέρα. Η συνήθης απάντηση είναι να διορθώσετε το πρόβλημα, για παράδειγμα, ανεβάζοντας τη θερμοκρασία μερικούς βαθμούς ή αντικαθιστώντας τις λεπίδες και στη συνέχεια προχωρήστε. Μια καλύτερη προσέγγιση είναι να αντιμετωπίζουμε τη συντήρηση ως σύστημα. Στόχος είναι η διασφάλιση της κανονικής λειτουργίας του εξοπλισμού και η σταθερότητα της ποιότητας της υφασμάτινης τσάντας. Αυτή η εργασία εισάγει το σχήμα συντήρησης μιας πρακτικής μηχανής χύτευσης πλαστικών τσαντών αγορών. Είτε χρησιμοποιείτε παλαιότερο μοντέλο είτε νεότεροΜηχανή κατασκευής πλαστικών τσαντών αγορών, ισχύει η ίδια συστηματική προσέγγιση στη συντήρηση.
Πώς μοιάζει ένας ρεαλιστικός ρυθμός συντήρησης
Οι γραμμές παραγωγής τσαντών αγορών διατρέχουν πολλά βήματα: ξεδίπλωμα, οδήγηση άκρων, σφράγιση, κοπή, στοίβαξη, συνήθως ενσωματωμένη στο ίδιο κομμάτι φιλμ. Κάθε βήμα φθείρεται με διαφορετικό ρυθμό. Έτσι, μια και μόνο οδηγία "υπηρεσία κάθε μήνα" δεν βοηθά. Μια καλύτερη προσέγγιση είναι να προγραμματίζετε τη συντήρηση με βάση τη συχνότητα αντικατάστασης κάθε στοιχείου. Για έναΜηχανή κατασκευής πλαστικών τσαντών αγορών, η παρακολούθηση των διαστημάτων αντικατάστασης ανά στοιχείο και όχι κατά ημερολογιακή ημερομηνία αποφέρει πολύ καλύτερα αποτελέσματα.
Ανά βάρδια (έλεγχος ανοίγματος, 15–20 λεπτά):
- Καταγράψτε τη θερμοκρασία σφράγισης και των δύο σιαγόνων και συγκρίνετε τη με το σημείο ρύθμισης. Είναι φυσιολογικό η θερμοκρασία της οθόνης να αλλάζει περισσότερο από +/- 2 βαθμούς όταν ξεκινάει κρύα. Εάν συμβαίνει η ίδια αλλαγή κάθε φορά που ξεκινάτε, ελέγξτε το θερμοστοιχείο ή τον ελεγκτή.
- Σκουπίστε τον οπτικό φακό που χρησιμοποιείται για την εκτύπωση εγγραφής και καταμέτρησης σάκων. Στις σκονισμένες γραμμές, η σκόνη συσσωρεύεται στους φακούς. Αυτό μπορεί να κάνει τη δοκιμή λιγότερο αξιόπιστη έως ότου υπάρξει μια αξιοσημείωτη βλάβη.
- Ελέγξτε το ποσοστό σκραπ για την τελευταία βάρδια. Εάν το ίδιο μέγεθος σακούλας αυξηθεί κατά περισσότερο από 0,5%, ελέγξτε το μηχάνημα πριν από την επόμενη λειτουργία.
- Ελέγξτε την πίεση αέρα του ρυθμιστή. Οι περισσότεροι κύλινδροι στεγανοποίησης και στοίβαξης χρησιμοποιούν 0,5–0,7 MPa. Εάν η πίεση είναι μικρότερη από 0,4 MPa, η δύναμη του κυλίνδρου θα πέσει και η τσιμούχα θα γίνει ανομοιόμορφη.
Εβδομαδιαία (μισή μέρα):
- Ελέγξτε για σφραγισμένη επιφάνεια της σιαγόνας και προσωπίδες, που είναι συνήθως ύφασμα με επίστρωση PTFE- ή σιλικόνη. Αναζητήστε σημάδια εγκαυμάτων, κοψίματα ή εκδορές. Το κατεστραμμένο σάπια φύλλα μπορεί να διαχέει τη θερμότητα άνισα, δημιουργώντας ένα λεπτό στρώμα ευπάθειας. Η αλλαγή της θερμοκρασίας δεν θα λύσει το πρόβλημα.
- Λιπάνετε το κύριο ρουλεμάν και το στήριγμα κοπής σύμφωνα με το διάγραμμα λίπανσης του κατασκευαστή. Τα περισσότερα μηχανήματα τσαντών αγορών έχουν εξαρτήματα γράσου σε σφραγισμένα ράφια και σημεία λίπους στους μηχανισμούς αποθήκευσης. Μην χρησιμοποιείτε πολύ λιπαντικό γιατί μπορεί να μαζέψει σκόνη μεμβράνης. Σκουπίστε την περίσσεια λιπαντικού.
- Ελέγξτε την άκρη της λεπίδας με μεγεθυντικό φακό. Ψάχνω για μάρκες. Μια πελεκημένη λεπίδα μπορεί να σκίσει αντί να κόψει τη μεμβράνη. Οι σχισμένες μεμβράνες έλκονται σε ρωγμές.
Μηνιαίος:
- Ελέγξτε τη θερμοκρασία της μονάδας σερβομηχανισμού και του πίνακα ελέγχου. Καθαρίστε τα φίλτρα του ντουλαπιού. Οι μεμβράνες από υφασμάτινες σακούλες παράγουν στατικό ηλεκτρισμό και σκόνη. Αυτό μπορεί να φράξει τα φίλτρα νωρίτερα από το αναμενόμενο.
- Ελέγξτε την τάση διαύλου DC και την τάση εφεδρικής μπαταρίας PLC. Οι αδύναμες μπαταρίες μπορεί να οδηγήσουν σε απώλεια παραμέτρων και πρόσθετες εργασίες ρύθμισης.
Ελέγξτε την ευθυγράμμιση των πλευρικών αισθητήρων και τη θέση του χορευτή και το μηχάνημα σταμάτησε.
Ο σταθμός στεγανοποίησης και κοπής αξίζει τη μεγαλύτερη προσοχή
Οι σταθμοί σφραγίδων αποτελούν πηγή πολλών ποιοτικών προβλημάτων στους κατασκευαστές πλαστικών σακουλών. Η θερμότητα, η πίεση και ο χρόνος πρέπει να ελέγχονται σε μικρό βαθμό. Οι μεμβράνες είναι συνήθως LDPE 15–40 μm ή πολυαιθυλένιο υψηλής-πυκνότητας. Οι σφραγίδες πρέπει να είναι αρκετά ισχυρές για να χειρίζονται τις συσκευασίες και να μεταφέρονται χωρίς σχίσιμο κατά μήκος της γραμμής σφράγισης. Δεν είναι εύκολο να δεις την αδυναμία της τσιμούχας στο μηχάνημα. Μπορούν να βρεθούν μόνο στο ταμείο. Σε οποιαδήποτεΜηχανή κατασκευής πλαστικών τσαντών αγορών, ο σταθμός στεγανοποίησης είναι ο τόπος όπου προέρχονται τα περισσότερα ζητήματα ποιότητας, επομένως αξίζει τους πιο συχνούς ελέγχους.
Ο σταθμός σφράγισης πρέπει να επικεντρωθεί σε τρεις τομείς:
Ακρίβεια θερμοκρασίας.Η θερμοκρασία της σιαγόνας στεγανοποίησης εξαρτάται από την ένδειξη του θερμοστοιχείου. Τα θερμοστοιχεία αλλάζουν με την ηλικία. Αλλαγές 5-8 μοιρών μπορούν να μετατρέψουν μια καλή σφράγιση σε εύθραυστη. Ελέγχετε την ένδειξη θερμοκρασίας με ξεχωριστό αισθητήρα τουλάχιστον κάθε τρεις μήνες. Αντικαταστήστε τα θερμοστοιχεία με τιμές αναφοράς μεγαλύτερες από ±3 μοίρες διαφορά. Κάθε βαθμονόμηση πρέπει να τεκμηριώνεται. Αυτή η εγγραφή μπορεί να είναι χρήσιμη όταν οι πελάτες αναφέρουν αργότερα πρόβλημα ποιότητας σφραγίδας.
Κατάσταση επιφάνειας γνάθου.Ανομοιόμορφη φθορά στις προσωπίδες και στις σιαγόνες. Ελέγχετε ότι η επιφάνεια είναι λεία κάθε εβδομάδα. Αντικαταστήστε όταν δείτε γρατσουνιές ή γδαρσίματα. Όταν η αντοχή της τσιμούχας ποικίλλει ανάλογα με το πλάτος της σιαγόνας, θα πρέπει επίσης να αντικατασταθεί. Ελέγχετε την πίεση της γνάθου τουλάχιστον μία φορά το μήνα με μεμβράνη υπερευαισθησίας. Οι κύλινδροι χάνουν ισχύ όταν φθείρεται η τσιμούχα ή αλλάζει η πίεση του αέρα.
Επαλήθευση αντοχής στεγανοποίησης.Η ποιότητα της σφραγίδας πρέπει να μετράται. Δεν πρέπει να κρίνεται μόνο από την εμφάνιση. Το ASTM F88 είναι μια ευρέως χρησιμοποιούμενη μέθοδος δοκιμής για την αντοχή απογύμνωσης και την αντοχή σφράγισης. Μετρά τη δύναμη που απαιτείται για τον διαχωρισμό του αρμού στεγανοποίησης. Δείγματα δοκιμής ανά βάρδια. Για παράδειγμα, δοκιμάστε πέντε σάκους από την αρχή, τη μέση και το τέλος ενός ρολού. Αυτό μετατρέπει "η σφραγίδα φαίνεται ωραία" σε δεδομένα δοκιμής. Εάν η μέση αντοχή απογύμνωσης του ίδιου φιλμ είναι περισσότερο από 15% κάτω από το κανονικό, ελέγξτε πρώτα τη θερμοκρασία, μετά την κατάσταση της σιαγόνας και μετά την πίεση.
Οι κόφτες στον ίδιο σταθμό πρέπει επίσης να ελέγχονται τακτικά. Οι λεπίδες της μηχανής τσαντών αγορών είναι συνήθως κατασκευασμένες από χάλυβα εργαλείων. Συνήθως μπορούν να αλεστούν πολλές φορές πριν αντικατασταθούν. Καταγράψτε πόσες φορές έχει ακονιστεί κάθε λεπίδα. Όταν η λεπίδα αρχίσει να θρυμματίζεται μετά το τρίψιμο, αντικαταστήστε τη λεπίδα. Οι σπασμένες άκρες μπορεί να καταστρέψουν το κομμάτι κοπής και να συντομεύσουν το χρόνο μεταξύ των αλεσμάτων.

Ένταση, εγγραφή και το Πνευματικό Σύστημα
Οι ηλεκτρονικές αγορές για τσάντες στο διαδίκτυο γίνονται με 50–150 τσάντες ανά λεπτό. Η μεμβράνη είναι λεπτή, επομένως τα προβλήματα τάνυσης μπορεί να οδηγήσουν σε αλλαγές μήκους σάκου ή ανομοιόμορφη σφράγιση. Οι χορευτές κυλούν και ο έλεγχος του χώρου φόρτωσης χαλαρώνει την ένταση. Πρέπει να ελέγχονται κάθε μήνα. Ελέγξτε ότι τα ρουλεμάν του χορευτή δεν κινούνται. Όταν αφαιρεθεί ο ιστός, βεβαιωθείτε ότι το κελί φόρτωσης είναι μηδενικό. Ελέγξτε ότι οι ρυθμίσεις τάσης ταιριάζουν με την αντοχή διαρροής του φιλμ. Το φιλμ LDPE μπορεί να τεντωθεί όταν η τάση είναι πολύ υψηλή. Ένας ιστός 25 μm μπορεί να τεντωθεί αρκετά τοις εκατό. Αυτό μπορεί να αλλάξει το μήκος της κοπής ακόμα κι αν οι μετρήσεις σερβομηχανισμού είναι σωστές.
Η εγγραφή εκτύπωσης χρησιμοποιεί έναν άλλο βρόχο ελέγχου. Όταν το καλώδιο τρέχει τυπωμένο φιλμ, ο αισθητήρας εγγραφής διαβάζει το σήμα εκτύπωσης. Το σερβομηχανισμό και στη συνέχεια προσαρμόστε τη θέση της μεμβράνης έτσι ώστε η σφράγιση και η τομή να παραμένουν στη θέση τους στο έργο τέχνης. Ένας βρώμικος φακός, ο βραχίονας αισθητήρα σε λάθος θέση ή ένας φθαρμένος κωδικοποιητής στο ρολό έλξης μπορεί να προκαλέσει αργή μετατόπιση. Οι χειριστές μπορούν να προσαρμόσουν χειροκίνητα το μηχάνημα για βαθμονόμηση. Τότε το drift γίνεται πολύ μεγάλο. Ελέγχετε τη θέση του αισθητήρα και τους φακούς κάθε εβδομάδα. Αντικαταστήστε τον κωδικοποιητή τραβήγματος-ρολού τη στιγμή που προτείνει ο κατασκευαστής. Αυτό βοηθά στην αποφυγή του προβλήματος της εκτύπωσης που φαίνεται σωστά στη ρύθμιση του μηχανήματος αλλά κινείται σε φιλμ.
Το πνευματικό σύστημα συχνά δεν ελέγχεται αρκετά γιατί τα προβλήματα μπορεί να εξελιχθούν αργά. Η ποιότητα του πεπιεσμένου αέρα ελέγχεται από το ISO 8573-1. Αυτό το πρότυπο ταξινομεί τον αέρα κατά σωματίδια, νερό και λάδι. Οι στεγανοποιημένοι κύλινδροι και τα συστήματα κενού στις μηχανές τσάντας αγορών χρειάζονται καθαρό, στεγνό αέρα. Το νερό στους αεραγωγούς μπορεί να προκαλέσει διάβρωση και πρόσφυση του κυλίνδρου. Είναι δύσκολο να βρεθεί. Η συντήρηση είναι απλή. Στεγνώστε τον δέκτη αέρα κάθε μέρα. Αντικαταστήστε τον πυρήνα του φίλτρου ανάλογα με τη χρήση της μονάδας, συνήθως κάθε τρεις έως έξι μήνες ανάλογα με το φορτίο. Ελέγξτε την πίεση του ρυθμιστή μία φορά το μήνα και συγκρίνετε την με τις προδιαγραφές του μηχανήματος.
Τα μηχανήματα που πωλούνται στην Ευρώπη πρέπει επίσης να συμμορφώνονται με τη Μηχανική Οδηγία 2006/42/ΕΚ. Τα χαρακτηριστικά ασφαλείας όπως τα προστατευτικά, οι κλειδαριές και οι στάσεις έκτακτης ανάγκης εξακολουθούν να λειτουργούν μετά τη συντήρηση. Οι λανθασμένα τοποθετημένες προστατευτικές συσκευές ή οι μη συνδεδεμένοι αισθητήρες ενδέχεται να προκαλέσουν προβλήματα ασφάλειας και συμμόρφωσης. Το ηλεκτρικό σύστημα καλύπτεται επίσης από το IEC 60204-1. Περιλαμβάνει απαιτήσεις για κυκλώματα ελέγχου, προστατευτικές συνδέσεις και διατάξεις ασφάλισης.
Φροντίδα ηλεκτρικού και ντουλαπιού ελέγχου
Το ντουλάπι ελέγχου είναι ένα σημαντικό μέρος της μηχανής διαμόρφωσης πλαστικών τσαντών αγορών. Περιλαμβάνει τις μονάδες σερβομηχανισμού, το PLC, το HMI και την καλωδίωση για τη σύνδεση του συστήματος. Τα προβλήματα του ντουλαπιού προκαλούνται συνήθως από θερμότητα, σκόνη ή χαλαρές συνδέσεις. Αυτά τα προβλήματα μπορούν συχνά να αποφευχθούν με τακτική συντήρηση. Ακόμη και σε ένα πηγάδι-συντηρημένοΜηχανή κατασκευής πλαστικών τσαντών αγορών, ο πίνακας ελέγχου απαιτεί προγραμματισμένη προσοχή για την αποφυγή αστοχιών που σχετίζονται με τη θερμότητα-.
- Κρατήστε τις πόρτες του ντουλαπιού κλειστές κατά την παραγωγή. Οι χειριστές μπορούν να ανοίξουν τις πόρτες και να παρατηρήσουν το μηχάνημα. Όταν ανοίξει η πόρτα, ο ανεμιστήρας μπορεί να τραβήξει τη σκόνη μεμβράνης μέσα στο ντουλάπι. Η σκόνη συλλέγει τις ψύκτρες κίνησης, αυξάνοντας τις θερμοκρασίες λειτουργίας.
- Ελέγξτε τους ακροδέκτες καλωδίωσης μία φορά το χρόνο. Με την πάροδο του χρόνου, οι θερμικές αλλαγές μπορεί να χαλαρώσουν τους βιδωτούς ακροδέκτες. Οι χαλαρές συνδέσεις στη ζώνη θέρμανσης ή τον ακροδέκτη σερβοτροφοδοσίας μπορεί να δημιουργήσουν θερμότητα και να καταστρέψουν τη μονάδα δίσκου. Χρησιμοποιήστε ένα κατσαβίδι ροπής και ακολουθήστε τις τιμές ροπής που υποδεικνύονται στα εξαρτήματα.
- Ελέγξτε ότι ο ανεμιστήρας ψύξης λειτουργεί σωστά όταν η θερμοκρασία του θαλάμου υπερβαίνει την καθορισμένη θερμοκρασία. Ένας απογοητευμένος θαυμαστής μπορεί να μην μπορεί να βγάλει καθαρό ήχο ή να παρουσιάσει εμφανή προβλήματα. Μόνο στη ζέστη, ειδικά το καλοκαίρι, σταματάει.
- Αντικατάσταση εφεδρικών μπαταριών PLC σύμφωνα με σταθερό χρονοδιάγραμμα. Συνήθως 2-3 χρόνια. Μην περιμένετε για ειδοποίηση χαμηλής μπαταρίας. Οι ειδοποιήσεις μπορούν να εμφανίζονται όταν τα μηχανήματα τίθενται εκτός λειτουργίας για διακοπές. Η μπαταρία μπορεί να αποτύχει πριν το μηχάνημα μπορέσει να ξεκινήσει ξανά.
Οι ηλεκτρικές επισκευές θα πρέπει να εκτελούνται από εξειδικευμένο προσωπικό. Ακολουθήστε μια διαδικασία lockout/tagout. Η κύρια αναφορά για τον έλεγχο της επικίνδυνης ενέργειας είναι το 29 CFR 1910.147. Απαιτεί την απομόνωση και τον έλεγχο των πηγών ενέργειας πριν από τη συντήρηση. Στη γραμμή αποσκευών, αυτό σημαίνει κλείδωμα της κύριας παροχής ρεύματος και παροχής πεπιεσμένου αέρα. Εάν εξακολουθεί να υπάρχει πίεση αέρα στο σύστημα, ο σφραγισμένος κύλινδρος μπορεί ακόμα να μετακινηθεί με ισχυρή δύναμη.
Στρατηγική και τεκμηρίωση ανταλλακτικών για να λειτουργήσει
Χωρίς τα κατάλληλα ανταλλακτικά, το σχέδιο συντήρησης μπορεί να αποτύχει. Οι λίστες ανταλλακτικών της σειράς προϊόντων για τις σακούλες αγορών θα πρέπει να βασίζονται σε πραγματικά δεδομένα ανάλυσης και όχι μόνο σε τυπικές συσκευασίες από προμηθευτές. Τα εξαρτήματα που αποτυγχάνουν συχνά είναι φθηνά και προβλέψιμα: θερμοστοιχεία, θερμαντικά στοιχεία, αντικολλητικά καλύμματα σιαγόνων, κομμάτια κοπής, οπτικοί φακοί και πνευματικά στεγανοποιητικά. Τα ακριβά εξαρτήματα όπως οι σερβοκινητήρες, οι μονάδες PLC και τα κιβώτια ταχυτήτων έχουν συνήθως λιγότερα σφάλματα. Συνήθως δεν χρειάζεται να διατηρείτε εφεδρική μονάδα δίσκου για κάθε άξονα. Μια καλύτερη προσέγγιση θα ήταν η αποθήκευση κοινών αναλώσιμων ανταλλακτικών και η σύναψη συμφωνιών υπηρεσιών ηλεκτρονικών ανταλλακτικών.
Ορισμένα εξαρτήματα σπάνια αποτυγχάνουν, αλλά μπορούν να σταματήσουν μια ολόκληρη γραμμή παραγωγής. Περιλαμβάνει τον κύριο κωδικοποιητή άξονα, το επίπεδο ισχύος του σερβομηχανισμού και την οθόνη HMI. Ο χρόνος παράδοσής τους θα πρέπει να καταγράφεται. Εάν οι προμηθευτές χρειάζονται έξι εβδομάδες για να παραδώσουν ανταλλακτικά και το μηχάνημα δεν μπορεί να λειτουργήσει χωρίς αυτά, ίσως είναι καλύτερο να έχετε ένα ανταλλακτικό.
Ένα καλό αρχείο βοηθά στη μετατροπή της συντήρησης σε εργαλείο διαχείρισης. Σύμφωνα με το ISO 9001, οι εταιρείες υποχρεούνται να τηρούν αρχεία που να δείχνουν ότι οι διαδικασίες τους ελέγχονται. Το ίδιο θα πρέπει να ισχύει και για την αποσκευή. Οι ακόλουθες εγγραφές είναι χρήσιμες:
- Υποβάλετε μια ημερήσια λίστα έναρξης με ενδείξεις θερμοκρασίας και μη συμμορφώσεις ανά ημερομηνία και μετατόπιση.
- Αποτελέσματα της δοκιμής αντοχής στεγανοποίησης ASTM F88. Παρακολουθήστε τα αποτελέσματα με την πάροδο του χρόνου για να βρείτε μια σταδιακή μείωση προτού συμβεί αποτυχία.
- Αρχεία βαθμονόμησης θερμοστοιχείων και μετρητών πίεσης.
- Διατηρήστε αρχείο για το τι έγινε, πότε και από ποιον. Καταγράφονται επίσης οι εργασίες του επόμενου σχεδίου και τα διαστήματα τους.
- Καταγραφές χρόνου διακοπής λειτουργίας για κάθε αιτία στάθμευσης, όπως αστοχία στεγανοποίησης, αλλαγή λεπίδας, μάτισμα μεμβράνης, κακή ευθυγράμμιση αισθητήρα ή έλλειψη εξαρτημάτων.
Το τελευταίο είναι το πιο πολύτιμο. Το μοτίβο έγινε σαφές όταν ο χρόνος διακοπής καταγράφεται με τον ίδιο τρόπο για τρεις μήνες. Οι γραμμές δεν χάνουν χρόνο με άγνωστα προβλήματα. Μπορεί να είναι πρόβλημα λεπίδας που επανέρχεται συνεχώς ή αισθητήρες που αποτυγχάνουν κάθε έξι εβδομάδες. Η διόρθωση της κύριας αιτίας είναι συνήθως φθηνότερη από το συνολικό κόστος μιας επαναλαμβανόμενης διακοπής. Τα αρχεία συντήρησης το καθιστούν σαφές.
Διατηρήστε το μηχάνημα σε κατάσταση που μπορείτε να μετρήσετε
Η συντήρηση δεν χρειάζεται να είναι περίπλοκη. Πρέπει να είναι συνεπής και τεκμηριωμένη. Το βασικό σχέδιο συντήρησης για κάθε κατασκευαστή πλαστικών σακουλών περιλαμβάνει τακτικές και εβδομαδιαίες επιθεωρήσεις. Οι σταθμοί στεγανοποίησης πρέπει να βαθμονομούνται με δοκιμές αντοχής στεγανοποίησης. Το σύστημα αέρα πρέπει να είναι καθαρό και στεγνό. Τα ντουλάπια ελέγχου πρέπει να διατηρούνται δροσερά. Εάν είναι απαραίτητο, θα πρέπει επίσης να είναι διαθέσιμα ανταλλακτικά και αρχεία συντήρησης. Είτε εκτελείτε μία γραμμή είτε ένα ολόκληρο εργοστάσιο, κάθεΜηχανή κατασκευής πλαστικών τσαντών αγορώνεπωφελείται από την ίδια πειθαρχημένη προσέγγιση στην τεκμηρίωση και τον προγραμματισμό ανταλλακτικών.
Ο χειριστής ήταν ο πρώτος που ανακάλυψε το πρόβλημα με το μηχάνημα. Θα πρέπει να γνωρίζουν τις κανονικές ρυθμίσεις και μετρήσεις του μηχανήματος. Στη συνέχεια, μπορούν να εντοπίσουν νωρίς τις αλλαγές και να τις αναφέρουν πριν προκαλέσουν μεγαλύτερα προβλήματα.
Η καλή συντήρηση βοηθά στη διατήρηση της παραγωγής σταθερή. Διατηρεί τη σφραγίδα σταθερή, τη σακούλα στο ίδιο μέγεθος και το ποσοστό απορριμμάτων εντός των προσδοκιών. Ελέγξτε τα διαστήματα σέρβις του προμηθευτή, τις μεθόδους βαθμονόμησης και τη διαθεσιμότητα ανταλλακτικών πριν αγοράσετε νέες μηχανές συσκευασίας πλαστικών σακουλών ή αναβαθμίσετε τις υπάρχουσες γραμμές παραγωγής.
Συχνές Ερωτήσεις
Πόσο συχνά πρέπει να ελέγχεται μια σφραγίδα σε μια γραμμή τσάντας αγορών;
Ελέγχετε το παχύρρευστο κάλυμμα και την επιφάνεια της γνάθου κάθε εβδομάδα. Οι θερμοκρασίες ελέγχονται τουλάχιστον μία φορά κάθε τρεις μήνες με ανεξάρτητο αισθητήρα. Δείγματα αντοχής σφράγισης για κάθε βάρδια δοκιμάστηκαν χρησιμοποιώντας τη δοκιμή αποφλοίωσης ASTM F88. Αυτό βοηθά στην ανίχνευση της σταδιακής μείωσης της αντοχής σφράγισης όσο το δυνατόν νωρίτερα.
Όταν η θερμοκρασία έχει ρυθμιστεί σωστά, τι προκαλεί τη χαλάρωση της σφράγισης;
Πρώτα, ελέγξτε το θερμοστοιχείο. Ένα παλιό θερμοστοιχείο δίνει λανθασμένες ενδείξεις θερμοκρασίας. Στη συνέχεια, ελέγξτε την επιφάνεια της σιαγόνας και το γείσο για φθορά ή ζημιά. Στη συνέχεια, ελέγξτε την πίεση στη δεξαμενή. Ελέγξτε με την ακόλουθη σειρά: θερμοκρασία, επιφάνεια και πίεση. Αυτό λύνει τα περισσότερα από τα προβλήματα ασθενούς σφράγισης.
Συντηρούνται από χειριστές ή χρειάζονται τεχνικούς;
Οι χειριστές είναι κατάλληλα εκπαιδευμένοι για τη διεξαγωγή καθημερινών επιθεωρήσεων. Αυτά περιλαμβάνουν την καταγραφή θερμοκρασιών, τον καθαρισμό των φακών, την αποστράγγιση του δέκτη αέρα και τον έλεγχο των σιαγόνων. Οι ηλεκτρολογικές εργασίες στο εσωτερικό του πίνακα ελέγχου πρέπει να εκτελούνται από εξειδικευμένο προσωπικό. Θα πρέπει να ακολουθούν διαδικασίες κλειδώματος/σήμανσης. Η απόδοση ασφαλείας θα πρέπει να ελεγχθεί ξανά μετά την επισκευή για συμμόρφωση με την Οδηγία για τα μηχανήματα και το IEC 60204-1.
Πηγή πληροφοριών
· ASTM F88/F88M-Τυπική μέθοδος δοκιμής για την αντοχή στεγανοποίησης εύκαμπτων υλικών φραγμού.
· Κατηγορίες ποιότητας πεπιεσμένου αέρα ISO 8573-1 - για σωματίδια, νερό και λάδια.
· ISO 9001: 2015 -Συστήματα διαχείρισης ποιότητας, απαιτήσεις τεκμηρίωσης και καταγραφής.
· IEC 60204-1 -Μηχανική ασφάλεια: μηχανικός και ηλεκτρικός εξοπλισμός.
· Οδηγία μηχανημάτων 2006/42/ΕΚ -- Απαιτήσεις της Ευρωπαϊκής Ένωσης για μηχανική ασφάλεια.
· 29 CFR 1910.147 – Πρότυπο OSHA Hazard Energy Control Standard (lockout/tagout).
· Έρευνα Έρευνας Grand View-Δεδομένα αγοράς παγκόσμιων πλαστικών σακουλών και σακουλών κάνναβης και πρόβλεψη ζήτησης συσκευασίας